
Hver støpt komponent har et øyeblikk av sannhet når pressen lukkes og hulrommet fylles for første gang. Geometri kan se perfekt ut i CAD, men reell oppførsel avhenger av harpikskrymping, kjøling, ventilering, portplassering og pakketrykk. En sprøytestøpeprototype eksisterer for å fange opp denne oppførselen tidlig: det er et praktisk, midlertidig verktøy som produserer ekte plastdeler i små mengder slik at du kan validere produktet før du bruker et større budsjett på permanent verktøy. Hvis du forstår avveiningene beskrevet nedenfor, vil du vite når en prototypeform er verdt pengene, og når en billigere tilnærming vil gjøre det.
Hva teller som en injeksjonsstøpeprototype
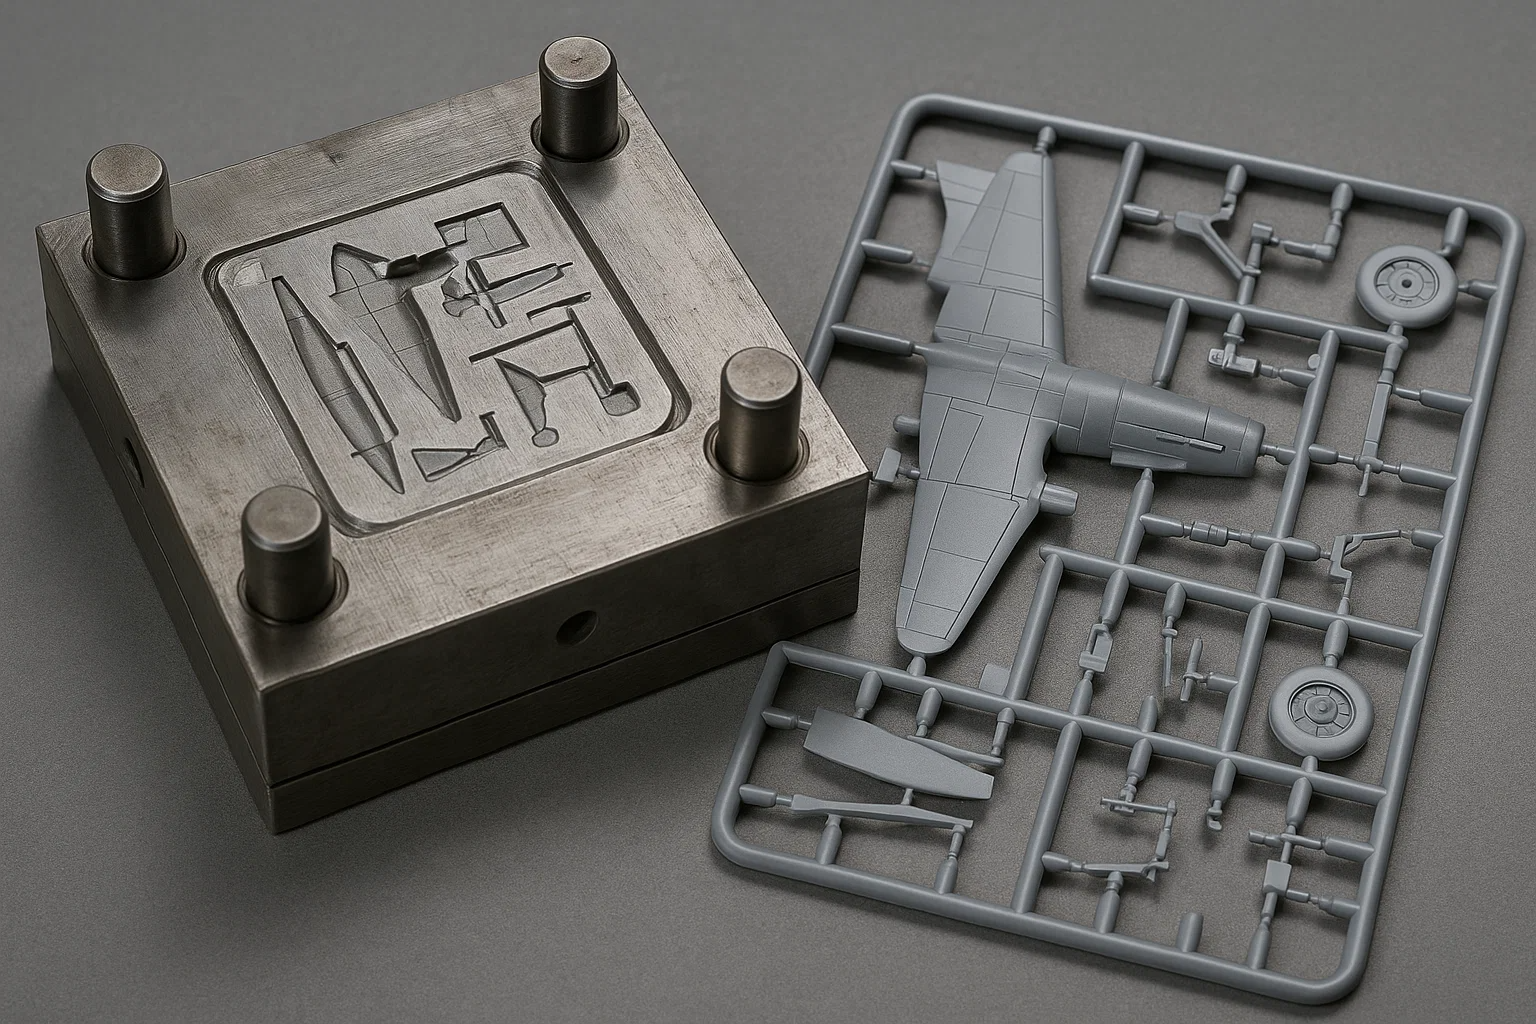
En sprøytestøpeprototype er en lavvolumsform bygget fra de samme CAD-dataene som senere vil drive produksjonsverktøyet. Det er typisk et verktøy med ett hulrom kuttet av aluminium eller forhåndsherdet stål, med forenklede kjølelinjer og en design som kan absorbere beskjedne geometriendringer. Formen kjører på en standard sprøytestøpemaskin under normale produksjonstrykk, temperaturer og klemkrefter, ved å bruke den faktiske harpiksen som er spesifisert for produktet.
Dette gjør de resulterende delene forskjellig fra 3D-printede prøver eller CNC-maskinerte prøvestykker. En støpt prototype dannes ved at smeltet plast strømmer gjennom en port og størkner under trykk mot en stål- eller aluminiumsoverflate. Den bærer ekte portrester, ejektorstiftmerker, sveiselinjer og krympeadferd. Hvis evalueringen din avhenger av noen av disse egenskapene, kan ingen subtraktiv eller additiv prosess ærlig erstatte.
Hvorfor bruke en form før du har et produksjonsverktøy
Hovedgrunnen til å sette i gang en prototypeform er at enkelte produktrisikoer kun kan måles på en sprøytestøpt del. En 3D-utskrift kan bekrefte grov ergonomi eller monteringsavstander, men den kan ikke fortelle deg om et levende hengsel overlever gjentatt bøying, om tynnveggede strømningslengder fylles helt eller om glassfylt nylon deformeres uten spesifikasjoner. En prototypeform svarer på disse spørsmålene mens designet fortsatt er billig å endre.
Å velge en prototype for sprøytestøpeform er fornuftig når noen av følgende forhold gjelder:
- Delen har snap-pasninger, levende hengsler eller tynnveggede seksjoner hvis funksjon avhenger av materialorientering under fylling.
- Delen må oppfylle testkrav, for eksempel UL-brennbarhet, falltester eller kjemisk motstandsdyktighet, ved å bruke den nøyaktige produksjonsgraden av harpiks.
- Kritiske overflater vil få en spesifikk SPI-finish, tekstur eller farge som må godkjennes på deler med ekte form-overflatereplikasjon.
- Designet må settes sammen med metallinnsatser, pakninger, elektronikk eller tilhørende komponenter for å validere toleranser under ekte krymping.
- Teamet ditt trenger deler for pilotproduksjon, feltforsøk eller sertifisering før de forplikter seg til høyvolumsverktøy.
Hvis ingen av disse risikoene eksisterer, kan en maskinbearbeidet prøve eller 3D-printet del være tilstrekkelig for det aktuelle stadiet. Prototypeformen er ikke alltid den raskeste eller billigste ruten; det er ruten som gir deg autentiske støpedata.
Prototype mold vs. produksjon mold
Et prototypeverktøy er ikke en versjon av produksjonsverktøyet av lavere kvalitet. Det er et annerledes instrument designet for korte løp og rask iterasjon, mens produksjonsformen er konstruert for lang levetid og raske syklustider. Fordi ingeniørmålene er forskjellige, er det også materialer, ledetider og kostnader.
| Faktor | Prototype mold | Produksjonsform |
|---|---|---|
| Primært formål | Designverifisering og lavvolumsprøvetaking | Høyvolumsproduksjon med lang levetid |
| Typisk verktøymateriale | Aluminium eller forherdet stål | Herdet verktøystål som H13, S136 eller P20 varianter |
| Verktøyets levetid | Noen få tusen til titusenvis av sykluser | Hundretusenvis til over en million sykluser |
| Forventet ledetid | Omtrent to til seks uker | Vanligvis åtte til tjue uker eller mer |
| Prøvevolumer | Dusinvis til noen få tusen deler | Tusenvis til millioner av deler |
| Kostnad per del | Høyere på grunn av korte løp | Lavere på grunn av sykluseffektivitet og amortisert verktøy |
| Kapasitet for designendring | Moderat; innlegg og detaljer kan omarbeides | Begrenset; endringer er dyre og sakte |
Noen prosjekter bruker en mellomliggende tilnærming: et broverktøy laget av mer holdbart stål med begrenset utforming av flere hulrom. Et broverktøy kan støtte markedslansering mens produksjonsformen med høy kavitasjon bygges. I praksis, diskuter forventet delvolum med formeren tidlig, slik at de kan anbefale om et rett prototypeverktøy, et broverktøy eller et lettproduksjonsverktøy er den riktige økonomiske passformen.
Materialvalg og toleransehensyn
Når du først har forpliktet deg til prototypesprøytestøping, blir materialvalget overraskende spesifikt. Målet er ikke bare å bruke en omtrentlig harpiks med lignende stivhet; det er å bruke den endelige produksjonskvaliteten slik at krymping, overflateutseende og mekaniske egenskaper stemmer overens med det du senere skal kjøpe i bulk. Vanlige familier inkluderer ufylt eller glassforsterket polypropylen, ABS, polykarbonat, nylon, PC/ABS-blandinger og POM. Selv fargestoff-masterbatchen kan påvirke ferdige dimensjoner, så ta valg tidlig.
Toleranseforventning må også være realistisk. En godt bygget prototypeform kan holde kommersielle sprøytestøpingstoleranser, ofte rundt 0,002 til 0,005 tommer per tomme for stabile geometrier, men dette avhenger sterkt av materialkrymping, veggtykkelsesensartethet og prosesskontroll. Prototypekjøringen vil avsløre om de dimensjonskritiske funksjonene faktisk lander der muggflytanalysen spådde. Den kunnskapen betyr mer enn å oppnå kortest mulige tall i den første rettssaken.
Realistiske kostnads- og ledetidsforventninger
Som en tommelfingerregel lander en prototypeform med ett hulrom med moderat kompleksitet i området fra noen få tusen til omtrent tjuefem tusen dollar, mens en enkel innsats eller familieverktøy kan være enda mindre. Kostnaden er drevet av delstørrelse, valg av stål kontra aluminium, antall lysbilder, gjengevirkning, krav til overflatefinish og hvor mange tekniske endringer du forventer. Kostnaden per del vil være flere ganger høyere enn full produksjonsprising fordi volumene er små og prosessoppsettet ennå ikke er optimalisert.
Ledetiden følger et lignende mønster. Et enkelt aluminiumsverktøy kan være klart om to til fire uker, mens et verktøy med lysbilder, løftere eller eksotiske harpikskrav kan ta seks uker. Hvis du trenger flere prøvetakingsrunder eller godkjenning av overflatetekstur, planlegg en ekstra buffer. Å jobbe med en leverandør som kontrollerer hele kjeden forkorter denne kalenderen betraktelig. En molder med en autentisk evne til sprøytestøping in-house kan starte hulromskjæring i det øyeblikket designet er frosset, uten doble overleveringer, og kan kjøre de første skuddene så snart verktøyet er montert.
Gjøre prototyperesultater til produksjonsbeslutninger
Verdien av en sprøytestøpeprototype er proporsjonal med hvor nøye du leser prøvedelene. Mål de kritiske egenskapene på tvers av flere bilder, ikke bare det første, fordi det ofte oppstår skjevheter og synkemerker etter at prosessen når en stabil temperatur. Registrer faktiske prosessparametere som smeltetemperatur, injeksjonstrykk og kjøletid. Sammenlign dem deretter med simuleringsdataene som ble brukt til å designe verktøyet.
De selskapene som utfører denne overgangen mest rent, tar med støpemaskinen sin før den første tegningen slippes. Under en strukturert design-for-produksjon-gjennomgang kan verktøyingeniøren identifisere trekkproblemer, veggtykkelsesubalanser og portplasseringsrisiko mens de fortsatt eksisterer som digitale endringer i stedet for stålmodifikasjoner. Den slags interaksjon sitter rett inne i tilpasset prosjektering og samutvikling arbeidsflyt som mold-erfarne leverandører foretrekker. Ingeniørteamet deres vurderer materialalternativer, spår krymping og bekrefter at prototypeforsøket er forberedt på å svare på de riktige spørsmålene.
Med en solid prototypefase er veien til produksjon mye tryggere. Teamet ditt har reelle deler for testing, pålitelige dimensjonsdata for toleransestabling og et prosessvindu som kan overføres til den endelige multi-cavity formen. Prototypeformen blir læringsverktøyet den var ment å være, og produksjonsverktøyet får et deldesign som allerede har bevist seg under reelle forhold.
Til syvende og sist er en prototype for sprøytestøpe en risikostyringsinvestering, ikke et emballasjevalg. Når materialet, geometrien eller nedstrøms monteringsforholdene er nye for deg, vil plasten i seg selv lære deg mer enn noen modellfil kan. Ta i bruk en prototypeform tidlig nok til å påvirke designet, bruk delene til å ta tekniske beslutninger og ta de målte parametrene i produksjon slik at det endelige verktøyet starter med en etablert prosess i stedet for en gjetning. Denne disiplinen skiller vellykkede produktlanseringer fra lange feilsøkingssykluser.


