
Sprøyteformens levetid reduseres ofte til et enkelt tall under tilbudet: 100 000 sykluser, 500 000 sykluser eller mer enn én million sykluser. I virkeligheten er dette tallet bare meningsfullt når det er koblet til formstål, harpiks, delgeometri, produksjonsforhold, vedlikeholdsstrategi og kvalitetskrav til prosjektet.
En form svikter ikke plutselig ved syklus 100.001 eller 1.000.001. Verktøyets levetid avtar vanligvis gradvis. Porter slites, avstengninger løsner, utkasterhull forstørres, teksturer forringes og dimensjoner begynner å drive. Den mer nyttige definisjonen av formens levetid er derfor perioden hvor verktøyet kan fortsette å produsere akseptable deler innenfor avtalte dimensjonelle, kosmetiske og funksjonelle krav.
Hva betyr 100 000-syklus eller 1-million-syklus muggliv egentlig?
Mugglevetid bør behandles som et ingeniørmål snarere enn en universell garanti. To verktøy produsert av samme stål kan ha svært forskjellig levetid hvis det ene kjører en ufylt polypropylen og den andre behandler en ingeniørharpiks med høyt glassinnhold.
Under produksjon kan flere typer forringelse definere slutten på brukbar verktøylevetid:
- overdreven blink ved slitte skillelinjer eller avstengninger;
- dimensjonsdrift utenfor det godkjente toleransevinduet;
- porterosjon som endrer fylling eller reststørrelse;
- ejektorslitasje som skaper merker, kleber eller ustabilitet;
- glide- eller løfterslitasje som påvirker justeringen;
- overflateforringelse som ikke lenger oppfyller kosmetiske krav;
- nedbrytning av kjølesystemet som øker syklustiden eller forvrengningen;
- hyppige reparasjonskrav som gjør produksjonen uøkonomisk.
En form kan fortsatt åpne, lukke og produsere deler etter at disse forholdene oppstår, men den kan ikke lenger anses som produksjonsdyktig hvis delene mislykkes ved inspeksjon eller vedlikehold blir overdreven.
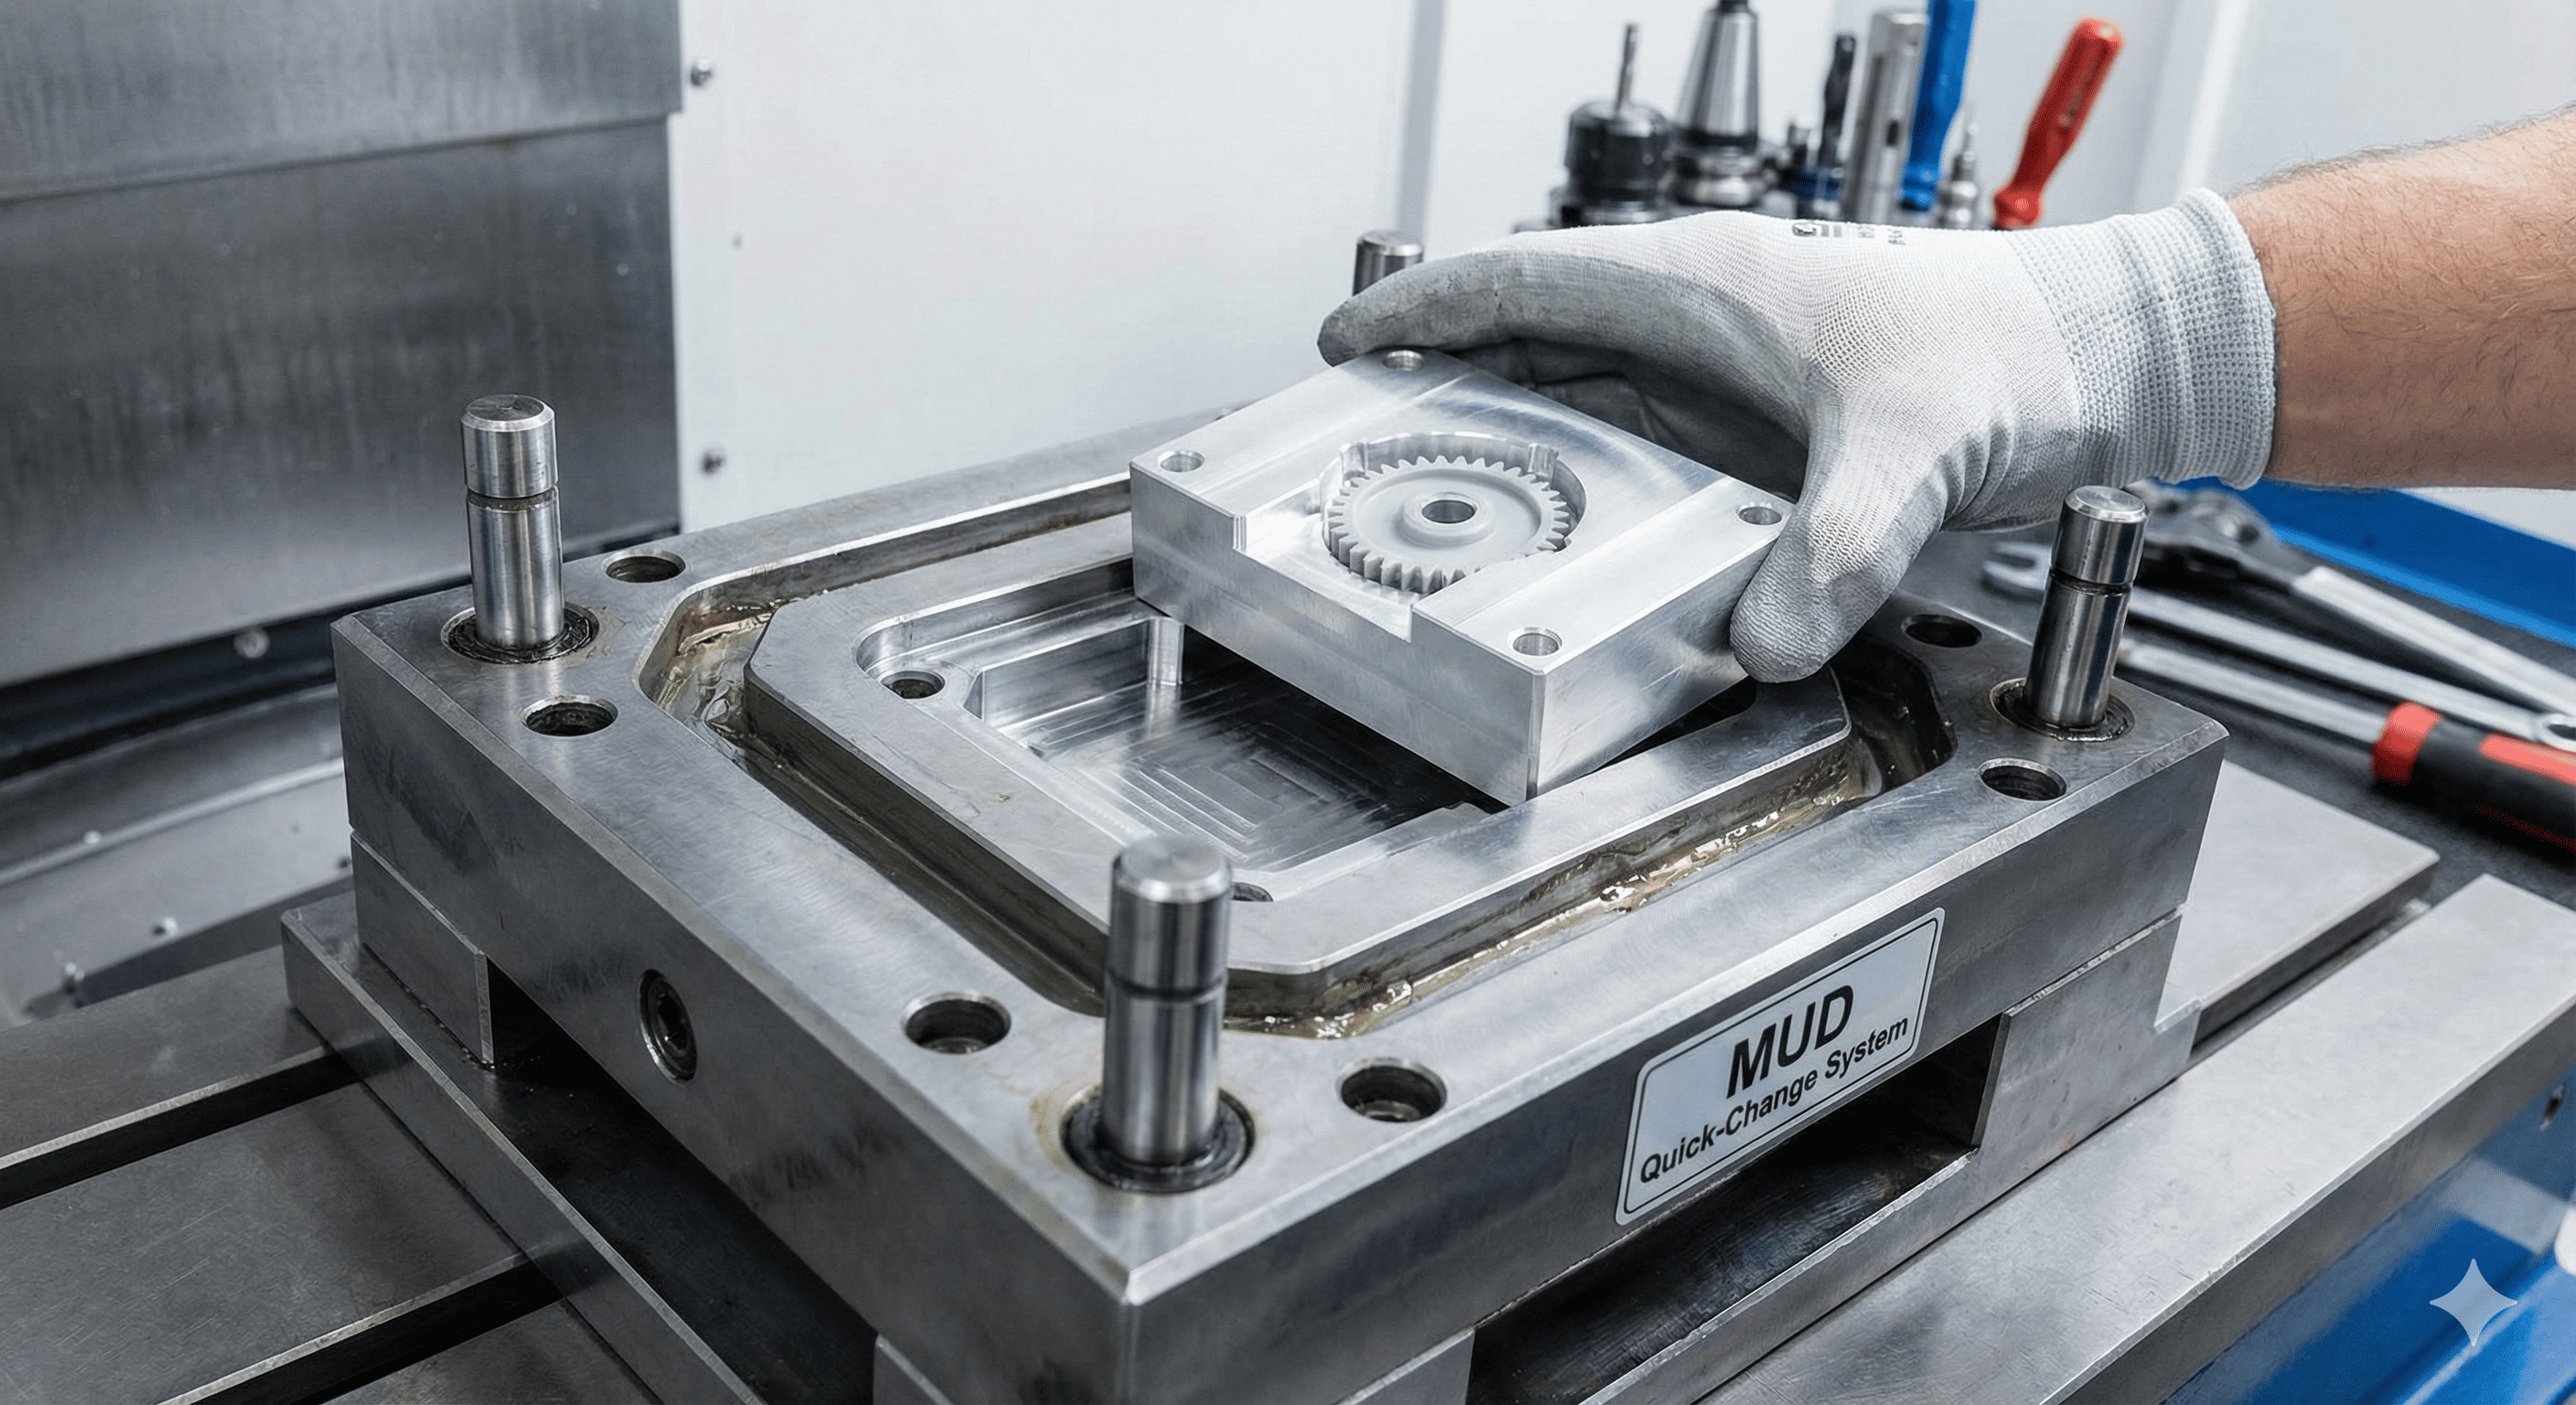
Formstål og hardhet setter startpunktet
Verktøymateriale er en av de første variablene som påvirker forventet formlevetid. Mykere materialer kan være raskere og rimeligere å maskinere, mens hardere stål generelt gir større motstand mot slitasje, deformasjon og gjentatt kontakt.
| Verktøyretning | Typisk styrke | Typisk bruk |
| Aluminiumsverktøy | Rask bearbeiding og sterk varmeledningsevne | Prototype og programmer med lavere volum |
| Forherdet formstål | Balansert bearbeidbarhet og holdbarhet | Bro- og mellomvolumsproduksjon |
| Herdet produksjonsstål | Høyere slitestyrke og langsiktig stabilitet | Høysyklus og krevende produksjon |
| Korrosjonsbestandig formstål | Forbedret motstand mot fuktighet og aggressive materialer | Medisinske, optiske, etsende eller høyrenseapplikasjoner |
Men vanskeligere er ikke automatisk bedre. Høyere hardhet kan øke maskineringstiden, poleringsvanskelighetene, verktøykostnadene og reparasjonskompleksiteten. Noen svært herdede materialer kan også bli mindre tilgivende når lokal spenningskonsentrasjon er dårlig kontrollert.
Den riktige tilnærmingen er å identifisere hvor slitasje og mekanisk belastning vil oppstå, og deretter velge stål, hardhet og innsatsstrategi rundt disse områdene.
Harpiksen kan forkorte mugglevetiden raskere enn kjøpere forventer
Materialet som støpes er en av de viktigste variablene i verktøyets levetid. En form som kjører ufylt PP møter et helt annet slitasjemiljø enn én behandlet PA66 GF50 eller PPS med kraftig glassforsterkning.
Abrasive Engineering Plastics
Glassfibre og mineralfyllstoffer øker stivheten og varmebestandigheten i den ferdige delen, men de øker også slitasjen inne i formen. Områder med høy slitasje inkluderer ofte:
- porter og portinnsatser;
- løperkryss;
- tynne kjerner;
- avstengningsflater;
- hulromskanter utsatt for høy smeltehastighet;
- ventilstifter og områder med varme løpere.
For glassfylte PA66, PBT, PPS og lignende forbindelser kan lokal slitasjebeskyttelse være viktigere enn bare å spesifisere en sterkere formbase.
Etsende og avleiringsdannende materialer
Visse flammehemmende systemer, PVC-materialer og tilsetningsstoffer kan skape korrosjon, avleiringer eller overflateforringelse. Hvis disse materialene forventes, kan korrosjonsbestandig stål, belegg og en disiplinert rengjøringsstrategi være nødvendig.
Høytemperaturharpikser
Materialer som PPS, PEEK, PEI og høytemperatur nylon stiller ytterligere krav til formtemperaturkontroll, varme løperkomponenter, tetninger og gjentatt termisk sykling.
Av denne grunn bør muggliv alltid diskuteres mot eksakt harpikskvalitet , ikke bare delens geometri.
Formdesign avgjør ofte hvor verktøyet feiler først
To støpeformer kan bruke samme stål og fortsatt ha svært forskjellig levetid fordi slitasjen sjelden fordeles jevnt over hele verktøyet.
Tynne kjerner
Lange eller smale kjerner kan avbøyes under injeksjonstrykk og kan bli sårbare for tretthet, slitasje eller brudd over lange produksjonsserier.
Avstengningsflater
Vinklede og glidende avstengninger opplever gjentatt kontakt. Dårlig justering eller utilstrekkelig hardhet kan raskt skape blink og dimensjonstap.
Slider og løftere
Føringssystemer, sliteplater, smøring og forspenning avgjør om bevegelige komponenter forblir stabile over hundretusenvis av sykluser.
Ejektor systemer
Ejektorstifter og boringer er gjentatte slitasjegrensesnitt. Feiljustering, dårlig smøring eller overdreven utstøtingsbelastning kan redusere levetiden.
Portområder
Høy skjærkraft og høy smeltehastighet gjør portområder til vanlige slitasjepunkter, spesielt med fylt ingeniørplast.
Skillelinjer
Gjentatt fastklemming og forurensning kan skade tetningsflatene som forhindrer flammer.
Dette er grunnen til at en form med én million sykluser bør utformes som en form med én million syklus fra begynnelsen. Bare å erstatte standardstål med et hardere stål konverterer ikke automatisk en grunnleggende form til produksjonsverktøy med lang levetid.
Utskiftbare slitasjekomponenter er en viktig funksjon i formene med lang levetid
Verktøy med høy levetid er ikke utformet med en antagelse om at ingenting noen gang vil slites. I stedet er forutsigbar slitasje lokalisert til komponenter som kan repareres eller erstattes uten å bygge om hele formen.
Typiske brukbare elementer inkluderer:
- utskiftbare portinnsatser;
- herdede avstengningsinnsatser;
- skyve slitasje plater;
- utskiftbare tynne kjerner;
- ejektor foringer;
- utskiftbare hulromsinnsatser;
- varme løperspisser, varmeovner og ventilkomponenter.
Å designe slitekomponenter i formen øker den første ingeniørarbeidet, men det kan redusere nedetid og reparasjonskostnader betydelig under lange produksjonsprogrammer.
Prosessinnstillinger kan ødelegge en god mugg
Verktøyets levetid styres ikke av formdesign alene. En form av høy kvalitet kan slites for tidlig hvis den opererer under unødvendig trykk, overdreven klemkraft eller dårlig maskinjustering.
For høyt injeksjonstrykk
Høyere trykk øker belastningen på hulromsflater, kjerner, avstengninger og skillelinjer. Hvis høyt trykk brukes for å kompensere for en dårlig port, begrenset ventilasjon eller en underdimensjonert strømningsbane, kan prosessen legge til unødvendig stress til verktøyet.
For stor klemkraft
Mer klemkraft er ikke alltid bedre. Overdreven kraft kan øke langvarig belastning på formplater, skilleflater og maskin-form-grensesnitt.
Dårlig justering
Dårlig plateinnretting eller gjentatt belastning utenfor midten kan akselerere slitasje på lederstifter, foringer, sleider og avstengninger.
Inkonsekvent muggtemperatur
Ustabile termiske forhold øker ekspansjon og sammentrekning, endrer dimensjoner og kan skape ytterligere mekanisk påkjenning under produksjon.
Verktøyets levetid er derfor dels et verktøyproblem og dels et produksjonsdisiplinproblem.
Kjølesystemets tilstand påvirker også mugglevetiden
Kjølesystemer diskuteres ofte kun i forhold til syklustid, men deres tilstand påvirker også langsiktig muggstabilitet.
Over tid kan kjølekanaler utvikles:
- skala;
- korrosjon;
- begrenset flyt;
- ujevn temperaturfordeling;
- lekkasjer eller forsegling.
Hvis en del av formen begynner å bli varmere, kan prosessen utvikle lengre sykluser, økt forvrengning eller inkonsekvente dimensjoner. Operatører kan reagere ved å øke pakketrykket eller endre støpeforholdene, noe som indirekte kan øke belastningen på verktøyet.
For høysyklusformer bør kjølesystemets servicevennlighet, vannkvalitet og strømningsovervåking derfor betraktes som en del av livstidsstrategien.
Forebyggende vedlikehold gjør potensiell verktøyliv til virkelig verktøyliv
En form designet for lang levetid vil ikke oppnå sitt potensial hvis den bare repareres etter at defekter har oppstått.
Forebyggende vedlikehold bør baseres på faktiske produksjonsforhold og antall skudd i stedet for kalendertid alene.
| Vedlikeholdsnivå | Typiske sjekker |
| Hvert produksjonsløp | Rengjør hulrom/kjerne, inspiser skillelinjen, kontroller forurensning, kontroller kvaliteten på støpte deler |
| Periodisk vedlikehold | Smør sleider og løftere, inspiser porter, ejektorer, styrekomponenter og varme løpere |
| Større vedlikehold | Demonter slitasjekomponenter, inspiser dimensjonsslitasje, rengjør kjølekanaler, bytt tetninger og pusse opp innsatser |
Skudttellere er spesielt nyttige fordi et verktøy som kjører 200 000 sykluser på tre måneder ikke bør følge samme vedlikeholdsplan som en lignende form som kjører 20 000 sykluser i løpet av et år.
Vedlikeholdsfrekvensen bør også bli mer konservativ når formen behandler slipende eller høytemperaturharpikser.
100 000 vs 1 million sykluser: Hvilke endringer i verktøystrategien?
Forskjellen mellom et verktøy med mindre volum og et produksjonsverktøy med millionsykluser bør være synlig i konstruksjon, servicevennlighet og vedlikeholdsplanlegging.
| Designfaktor | Ca. 100k-syklusstrategi | 1M syklusstrategi |
| Verktøymateriale | Forherdet stål kan være tilstrekkelig | Herdet produksjonsstål typically considered |
| Bruk innsatser | Selektiv | Designet i kritiske slitasjeområder |
| Portområde | Standardkonstruksjon kan være tilstrekkelig | Utskiftbare herdede innsatser foretrekkes ofte |
| Sklier og løftere | Standard sliteløsning | Større vekt på herdede sliteplater og servicevennlighet |
| Ejektorsystem | Standard produksjonsdesign | Høyere holdbarhet og planlagt utskifting av slitekomponenter |
| Kjølesystem | Optimalisert for produksjon | Optimalisert for produksjon and long-term serviceability |
| Justering | Standard krav til presisjon | Høyere fokus på langsiktig slitasjekontroll |
| Vedlikeholdsplan | Grunnleggende planlagt vedlikehold | Definert syklusbasert forebyggende vedlikehold |
| Reservedeler | Begrenset | Planlagte reserveslitasjekomponenter |
Disse forskjellene er illustrative. Faktisk formkonstruksjon bør bestemmes av den spesifikke harpiksen, geometrien, toleransene, antall hulrom og produksjonsmiljøet.
En million deler betyr ikke en million muggsykluser
Dette er en av de vanligste feilene i mugg-livsplanlegging.
Det nødvendige antallet verktøysykluser avhenger av antall hulrom.
Hvis levetidskravet er 2 000 000 deler og formen har fire hulrom:
Formen bør da inkludere ekstra godtgjørelse for:
- mold forsøk;
- prosessoppsett;
- oppstart skrap;
- kvalitet avviser;
- tekniske forsøk;
- produksjonsbuffer.
På samme måte krever en form med åtte hulrom som produserer en million deler teoretisk bare 125 000 produktive skudd før kvoter legges til.
Dette er grunnen til at nødvendig verktøylevetid bør beregnes fra både levetidsvolum og hulromantall før en formspesifikasjon er ferdigstilt.
Hvorfor den billigste formen kan bli den dyreste
Det laveste formtilbudet gir ikke alltid de laveste verktøykostnadene over hele produktets livssyklus.
Vurder to forenklede alternativer:
| Vare | Verktøy A | Verktøy B |
| Innledende investering | $35 000 | $75 000 |
| Illustrerende mugg-livsmål | 150 000 sykluser | 1 000 000 sykluser |
| Best passform | Kortere produksjonsprogram | Langsiktig produksjonsprogram |
Hvis prosjektet bare krever 100 000 sykluser, kan Verktøy A være den bedre kommersielle avgjørelsen. Hvis prosjektet krever 800 000 sykluser, kan gjentatt reparasjon, oppussing eller utskifting gjøre Tool B mer økonomisk.
Målet er ikke å maksimere formens levetid for enhver pris. Det er for å matche mugglevetiden til produktets kommersielle levetid.
Hva kjøpere bør spesifisere når de ber om mugglevetid
I stedet for å spørre en formleverandør om en generisk "en-million-shot mold", bør kjøpere gi produksjonsinformasjonen som trengs for å konstruere verktøyet på riktig måte.
- Forventet årlig produksjonsvolum
- Forventet levetid for delerbehov
- Planlagt hulromtelling
- Nøyaktig harpikskvalitet
- Prosentandel av glassfiber eller mineralfyllstoff
- Målsyklustid
- Kritiske dimensjoner og toleranser
- Krav til overflate eller tekstur
- Produksjonssted
- Krav til varme løpere
- Forventet vedlikeholdsevne
- Nødvendige reservedeler
- Mål mugglevetid
Formleverandøren bør da kunne forklare:
- anbefalte stålkvaliteter;
- mål hardhet;
- utskiftbar innsatsstrategi;
- forventet slitasjeplasser;
- vedlikeholdskrav;
- anbefalte reservedeler.
Design Mold Life rundt programmet, ikke rundt et markedsføringsnummer
En form med 100 000 sykluser og en form med én million sykluser bør ikke bare være to versjoner av det samme verktøyet med ulik stålhardhet. Langtidsverktøy krever mer oppmerksomhet til slitasjelokalisering, servicevennlighet, justering, kjøling, bevegelige komponenter og forebyggende vedlikehold.
Samtidig trenger ikke alle produkter en millionsyklusform. Overengineering av verktøy for et usikkert eller kort produktprogram kan binde opp unødvendig kapital, på samme måte som underspesifisering av et høyt volumverktøy kan skape dyr nedetid senere.
Riktig mugglevetidsmål er det som samsvarer med etterspørselen etter levetidsdeler, antall hulrom, harpiksens alvorlighetsgrad og produksjonsrisiko.
Trenger du en form designet for 100 000, 500 000 eller 1 million sykluser?
IMTEC Mold støtter formdesign og produksjon, sprøytestøping, innsatsoverstøping og ingeniørsamutvikling for prototype-, bro- og langsiktige produksjonsprogrammer.
Vårt ingeniørteam kan gjennomgå forventet levetidsvolum, hulromantall, harpikskvalitet, kritiske dimensjoner og produksjonskrav for å anbefale en passende verktøykonstruksjon og støpelivsmål.
Send CAD-filer, harpiksspesifikasjoner, årlig mengde, levetidsmengde og målsyklustid for en gjennomgang av verktøyets levetid og formkonstruksjon.
Diskuter dine mugg-livskravOfte stilte spørsmål
Hvor mange sykluser skal en sprøytestøpe vare?
Det er ikke noe universelt tall. Formens levetid avhenger av verktøymateriale, harpiks, geometri, antall hulrom, prosessforhold, slitasjeområder og vedlikehold. Riktig mål bør matches til forventet produksjonsprogram.
Hva er forskjellen mellom en 100 000 syklus og en 1 million syklus form?
En form med lengre levetid legger vanligvis mer vekt på herdede verktøymaterialer, utskiftbare sliteinnsatser, justering, servicevennlighet, kjølesystemets holdbarhet og syklusbasert forebyggende vedlikehold.
Betyr hardere formstål alltid lengre levetid for formen?
Nei. Hardhet forbedrer slitestyrken, men dårlig geometri, svak avstengningsdesign, dårlig justering eller feil behandling kan fortsatt forårsake for tidlig feil. Verktøystål bør velges som en del av det komplette formdesignet.
Hvor mye reduserer glassfylt harpiks mugglevetiden?
Det er ingen fast prosentandel. Påvirkningen avhenger av glassinnhold, smeltehastighet, portdesign, verktøystål, belegg og produksjonsforhold. Høyfylte materialer krever generelt større oppmerksomhet til slitasjebeskyttelse.
Kan en form med lavere levetid oppgraderes senere for høyere produksjon?
Noen ganger, men oppgraderingspotensialet avhenger av den opprinnelige konstruksjonen. Herdede innsatser, erstatningskjerner eller sliteplater kan forlenge levetiden, men en grunnleggende støpeform er kanskje ikke økonomisk konverterbar til ekte produksjonsverktøy med lang levetid.
Hvordan beregner jeg levetidskravene til en støpeform med flere hulrom?
Del etterspørselen etter levetidsdeler med antall hulrom, og legg deretter til kvoter for forsøk, oppsettskrot, avslag og produksjonsbuffer. For eksempel krever én million deler fra en form med åtte hulrom omtrent 125 000 produktive sykluser før ytterligere kvoter.


